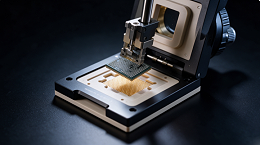
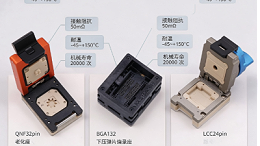
把一颗BGA441封装的存储颗粒放进测试座,动作本身不复杂。真正难的是接下来那几毫秒,441个焊盘要同时可靠导通,高频信号要走完一整条链路还不能失真,温度要从零下几十度爬到零上一百多度,而这颗料测完,后面还有几十万颗在等。
高密度封装把芯片做大做快了,也把测试这道关的容错空间压没了。BGA441pin这类封装,中间引脚间距只有0.8mm,焊盘密、走线挤、寄生参数敏感,任何一处接触不良或者阻抗失配,测出来的数据就不能信。
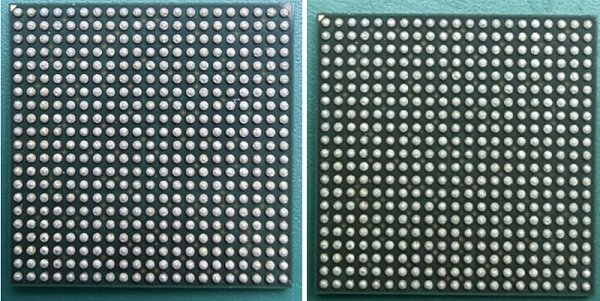
实际产线上卡人的地方,通常集中在这么几个环节。
一、机械接触,441个点要一起稳
先说最基础也最要命的接触问题。
BGA封装是球状引脚栅格阵列,底部排列着密集的焊盘,没有外置引脚。这种结构本身有优势,寄生参数低、散热好、同样容量下体积只有TSOP的三分之一。可到了测试环节,难度也来自同一个地方。441个焊盘意味着441个独立的接触点,压力分布只要不均匀,就会有个别点接触不良。
高密度LGA封装的问题更明显。焊盘间距小,普通的定位结构精度不够,常见故障是虚接,而不是完全断开。虚接的表现很隐蔽,测试时偶尔报错、偶尔正常,很难分清是颗粒本身有缺陷还是治具的问题,误判率一高,良率数据就不可信了。
压力是另一个变量。一颗17.2×17.2mm的封装,要让441个点都达到稳定的接触阻抗,下压的力得均匀分布。某个角落压得重、某个角落压得轻,接触电阻就有差异,测出来的参数会漂。
治具的结构设计在这里起决定作用。旋钮翻盖式结构配合精密定位框,能让下压的力更均匀地传递到每个焊盘上,这是把"装进去"变成"测得准"的前提。
二、信号完整性,高频下没有小问题
速率上去之后,信号完整性就成了绕不过去的坎。
LPDDR5主流速率已经到了8533Mbps,LPDDR5X更是突破了10.7Gbps。在这种频率下,测试链路里一点点寄生电感或者阻抗失配,都会被放大成明显的信号畸变。
具体表现是什么。眼图收不回来,交叉点位偏离规范,相邻焊盘之间出现串扰,阻抗不匹配的地方产生反射。这些现象落到测试数据上,就是带宽衰减、时序抖动超标、误码率升高。问题是,这些失真到底来自芯片本身还是来自测试链路,很难分清。常规的测试座寄生电感偏大、回路阻抗偏高,本身就构不成一条干净的通道,那测出的高频参数就是在给治具背锅。
判断测试链路合不合格,其实有硬指标。满速运行时带宽衰减要控制在5%以内,误码率低于10⁻¹²,工作电压稳定在0.5V到1.05V区间,同时还要通过眼图、插入损耗、阻抗匹配这几项验证。这些指标对治具的基板材料、探针形式、屏蔽设计都提出了具体要求。
同轴屏蔽探针配合低损耗基板,是把寄生参数压下来的常见做法。同轴结构能有效抑制串扰,低损耗基板减少传输过程中的能量损失,两者叠加,才能让测试通道尽量接近芯片真实的工作环境。
[存储芯片BGA441pin测试座 - 同轴屏蔽探针与低损耗基板结构]
三、热变形,温度一变接触就跟着变
测试要在不同温度下做,这事本身就带来了新问题。
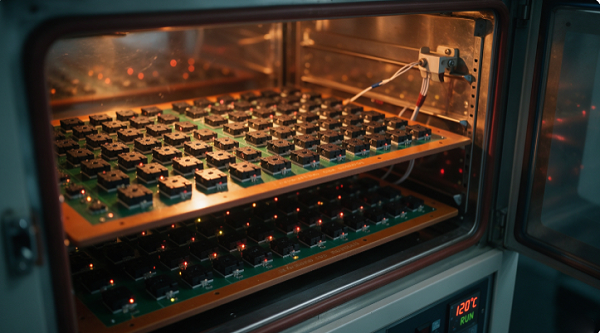
移动端存储颗粒的使用场景覆盖很广,室内常温、户外低温、车内高温都得考虑。标准测试区间是-40℃到85℃,还要做低温冷启动、高温满载老化、高低温循环这几项。测试治具本身也要经历同样的温度变化。
材料的热膨胀系数不匹配,是热变形问题的根源。基板材料、探针、芯片封装三者如果CTE差异大,升温降温过程中各自的形变量不同,接触点就会松动或者错位。表现出来的是接触电阻随温度漂移,同一个颗粒在低温测和高温测的结果对不上,测试重复性变差。
高温老化对这个问题是加倍考验。长期在125℃环境下运行,治具自身的结构稳定性和电气接触都得扛住。单次老化时长往往在1000小时以上,任何一点材料蠕变或者接触退化,累积起来都会影响测试结果。
选材是解法之一。殷钢碳纤维基板的CTE能和芯片封装匹配,减少高温形变。老化座基座用耐高温改性陶瓷,热膨胀系数能低到6.0ppm/℃,在125℃环境下的形变率控制在0.02%以内。外壳用阳极硬氧铝合金、PEEK这类材料,兼顾耐热和绝缘。
四、PCB载板,是链路的一部分不是背景
很多测试问题追根溯源,查到最后落在PCB载板上。
测试载板承担的不只是承托芯片的作用,它本身就是整条信号链路和供电回路的一段。BGA441pin这类封装,焊盘密集、位宽大、供电回路多,对载板的布线密度、阻抗控制、层叠设计都提出了要求。
引脚密度高的封装,载板走线空间被压得很紧。走线太密,相邻信号线之间的串扰控制不住;走线太长,插入损耗和反射都会加剧。阻抗控制要做到位,就得靠层叠设计和走线参数配合,任何一处偷工,高频测试的数据就会失真。
供电回路是另一个容易忽略的地方。441个焊盘里有相当一部分是电源和地,电流承载能力和回流路径的设计直接影响测试时的电压稳定性。载板上的铜厚、过孔数量、电源平面分割,这些细节都会反映到测试数据上。
载板还有一个隐性成本,就是通用性。不同封装尺寸的颗粒如果都要配一块专用载板,采购、打样、验证、入库这一套流程走下来,周期很长。产线等载板的时间,往往比实际测试的时间还长。
五、并行测试,产能从工位数量来
前面几个问题都是关于测得准不准的,这一条是关于测得多不多。
高密度存储颗粒的测试时间本身不长,瓶颈在上下料。如果治具只能单工位测试,一次装一颗、测一颗、换一颗,上下料的动作耗时远远超过测试本身。设备的扫描速率再快,也发挥不出来。
大批量量产测试的场景下,这个矛盾最尖锐。想提产能,只能靠增加设备数量,设备一多,占地、供电、维护、人工成本全都跟着涨,管理复杂度也上去了。
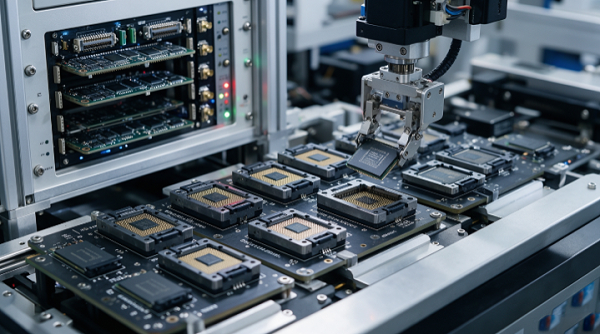
多工位并行测试是更实际的路子。一套治具同时装多颗颗粒,一次测试周期内完成多颗的筛选,设备的利用率立刻不一样了。同时,治具需要能直接对接ATE自动化测试设备,人工插拔的环节由机械手替代,测试节奏才稳定得下来。这也是很多产线在推进自动化时最先要解决的一环。
六、探针维护,停机成本比探针本身贵
探针是治具里最容易损耗的部件,维护这事说起来简单,算起来不便宜。
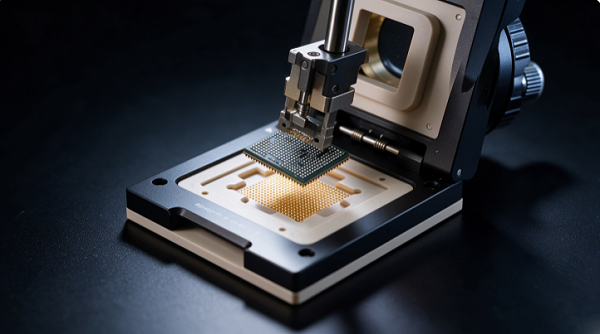
量产场景下,一颗探针一天要经历几百次甚至上千次插拔。次数累积到一定量,探针会磨损、氧化、弹性衰减,接触阻抗升高,测试开始出现莫名其妙的报错。到这一步,就得停机换针。
停机成本往往比探针本身贵得多。产线停一次,要拆装治具、更换探针、重新验证接触阻抗、跑确认样品,这一套下来不是十几分钟的事。如果探针板是整体封装需要返厂的,停机时间更长。高频次测试的产线上,这个问题会反复出现。
探针的耐久性指标因此变得重要。行业内做得好的方案,探针耐插拔次数可以突破20万次,治具整体机械寿命在2.5万次以上。更关键的是维护方式,探针板用定位销加螺丝结构的话,客户自己就能更换维修,不用整块返厂,停机的可控性就高多了。
七、这些问题,鸿怡电子的方案是怎么解的
上面这六个环节,拆开看是接触、信号、热、载板、产能、维护。合起来就是一句话,芯片测试座有没有把高密度封装和高速传输这两件事都想清楚。
深圳市鸿怡电子(HMILU)做芯片测试连接器做了近二十年,BGA441pin芯片测试座是它的成熟产品之一,覆盖存储芯片的研发验证、量产测试到老化筛选全流程。前面提到的几个卡点,他们的方案有对应回应。
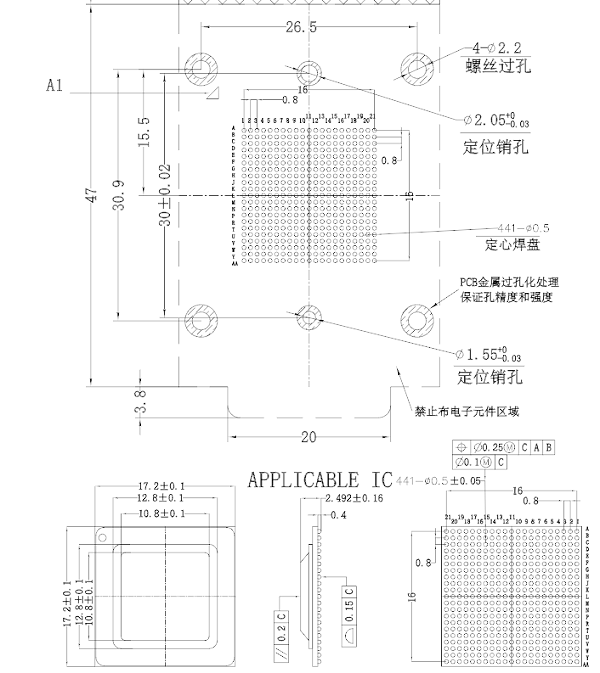
针对机械接触,用的是微米级精密定位结构,定位精度可达±0.01mm,配合均匀施压设计,让441个焊盘每一个的接触都稳定。旋钮翻盖式结构操作省力,也能保证下压力的均匀性。这直接对应高密度封装虚接、短路的问题。
针对信号完整性,搭载同轴屏蔽探针和低损耗基板,把接触电阻和寄生电感压到很低,抑制高频串扰与时序抖动。测试座支持1GHz@-1dB的频段,其他高频需求可以沟通定制。这套设计能适配8533Mbps以及LPDDR5X级别的超高速率测试。
针对热变形,选用高强度耐高温基座和高稳定合金探针,工作温度覆盖-45℃到+125℃,宽温域方案可到-55℃到125℃。殷钢碳纤维基板配合耐高温陶瓷基座,在温度循环和高温老化下的接触性能没有明显漂移。老化座能在125℃环境下连续运行,满足单次1000小时以上的长期测试。
针对PCB载板,测试座采用合金+PEEK材料,结构设计预留接口,可直接对接ATE设备和测试载板,减少中间转接环节带来的阻抗突变。中心引脚间距0.8mm,适配17.2×17.2mm的封装尺寸,通用定位和限位结构可以覆盖不同封装规格。
针对并行产能,整体结构紧凑,支持多通道并行测试,能无缝对接ATE自动化测试设备。多工位配置加上自动化上下料,设备的吞吐量比单工位方案有实质性提升。
针对探针维护,探针采用进口双头探针、X-pin针、H-pin针等接触形式,IC与PCB之间的数据传输距离最短。探针耐插拔次数突破20万次,探针板采用定位销加螺丝结构,客户可自行更换维修。外壳用阳极硬氧铝合金和PEEK材料,绝缘耐磨,抗氧化能力强。
参数上,这颗测试座接触阻抗100mΩ MAX,绝缘阻抗不低于1000mΩ(DC 500V),耐电压AC 700V持续1分钟,额定电流1A max/Pin,操作力1.0Kg MAX,机械寿命大于25000次。这些指标放到高密度存储芯片的测试场景里,是能站得住的。
目前鸿怡电子的存储芯片测试座方案已批量应用于国内头部存储企业。某MCU厂商应用其测试方案后,芯片交付后的早期失效率从1.2%降到0.05%。
端侧AI的普及,推着存储颗粒继续往高速率、大容量、高密度封装的方向走。封装越密、速率越高,测试环节的容错空间就越小。机械接触、信号完整性、热变形、PCB载板、并行产能、探针维护,这几个环节里任何一处没做到位,都会直接体现在良率数据上。